Hvordan våt røykgassavsvovlingskrubber kontrollerer industrielle SO₂-utslipp: teknologi, effektivitet og utvalg
HJEM / NYHETER / Bransjenyheter / Hvordan våt røykgassavsvovlingskrubber kontrollerer industrielle SO₂-utslipp: teknologi, effektivitet og utvalg
Hvordan våt røykgassavsvovlingskrubber kontrollerer industrielle SO₂-utslipp: teknologi, effektivitet og utvalg
Av Admin
Hva er en våt FGD-skrubber?
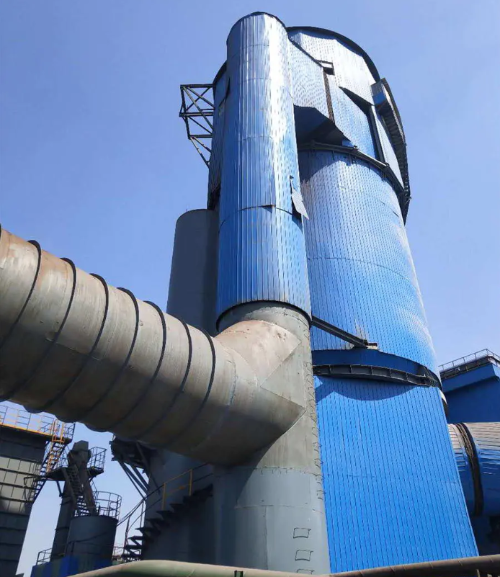
A våt scrubber designet for røykgassavsvovling (FGD) er industrielt utstyr som fjerner svoveldioksid (SO2) og andre skadelige forurensninger fra eksosstrømmer før de kommer ut i atmosfæren. Disse systemene representerer en av de mest utprøvde og utbredte teknologiene innen miljøoverholdelse, spesielt for kraftverk, raffinerier og kjemiske produksjonsanlegg som behandler råstoff med høyt svovelinnhold.
I motsetning til tørre eller halvtørre alternativer, bruker våte FGD-skrubbere flytende løsningsmidler - typisk kalksteinslurry - for kjemisk å absorbere SO2 fra røykgass. Prosessen skjer i et stort tårnfartøy hvor motstrømskontakt mellom gass og væske maksimerer fjerningseffektiviteten. Det absorberte såveldioksidet blir deretter oksidert og omdannet til salgbart gipsbiprodukt, og forvandler et ansvar for en kommersiell mulighet.
Nøkkelkomponenter i et våtskrubbertårn
Et komplett våt FGD-system består av flere kritiske seksjoner som arbeider sammen:
Absorbertårn: Hovedreaksjonskaret der røykgass og kalksteinsslurry kommer i kontakt. Dette tårnet er vanligvis konstruert av armert betong eller rustfritt stål for å motstå korrosiv SO2-ladet gass og sure forhold.
Slurry Preparation System: Kverner og blandeutstyr som maler kalkstein (CaCO3) til fine partikler og hydrerer dem til en stabil slurry med riktig konsistens og konsentrasjon.
Oksidasjonsluftsystem: Tvunget luftinjeksjon som katalyserer oksidasjonen av kalsiumsulfitt til kalsiumsulfat (gips), som tillater biproduktgjenvinning og forhindrer avleiring inne i absorberen.
Mist Eliminator: Fjerner medførte væskedråper fra behandlet gass før utslipp, og forhindrer vanntap og korrosjon i nedstrøms kanalnett.
Gips avvanningssystem: Separerer og tørker gipsproduktet for avhending eller kommersielt salg til veggplateprodusenter og annen industri.
Resirkulasjonspumpe: Kontinuerlig sirkuler skrubbevæsken gjennom spraydyser på toppen av absorberen, og sikrer effektiv motstrømskontakt med økende røykgass.
Våtskrubber vs tørrvasker: Hva er forskjellen?
Den grunnleggende skillet mellom våt og tørr FGD-teknologi ligger i den fysiske tilstanden til sorbenten og mekanismen for forurensningsfangst:
Funksjon
Våt FGD
Tørr FGD
Sorbent stat
Kalksteinsslurry (flytende)
Limepulver eller spraytørket slurry
Effektivitet for fjerning av SO2
95–99 %
90–95 %
Gjenoppretting av biprodukter
Gips (selgbar, 95 % renhet)
Flyveaske (blandet, lavere markedsverdi)
Vannforbruk
Høy (typisk 500–1000 m³/tid)
Svært lav (kun fordampning)
Fotavtrykk
Større (tårnhøyde 40–60 m)
Kompakt
Kapitalkostnad
Moderat til høy
Høyere startinvestering
Driftskostnad
Moderat (reagensvann)
Lavere (mindre reagens nødvendig)
Våte FGD-systemer foretrekkes i regioner med strenge SO2-utslippsstandarder og der salg av gipsbiprodukter oppveier driftskostnadene. Tørre systemer utmerker seg der vanntilgjengeligheten er begrenset eller avfallshåndtering er en prioritet.
Hvordan fungerer kalkstein-gips våt FGD?
Kalkstein-gips-prosessen representerer den globalt dominerende våte avsvovlingsteknologien på grunn av dens enkelhet, kostnadseffektivitet og salgsbarhet til gipsbiprodukt. Å forstå kjemien og mekanikken er avgjørende for anleggsoperatører og innkjøpsfagfolk som skal vurdere systemalternativer.
Den kjemiske reaksjonen bak fjerning av SO2
Når røykgass som inneholder SO2 kommer i kontakt med kalksteinsslam, oppstår en rekke irreversible kjemiske reaksjoner:
Trinn 1 – Oppløsning og syrenøytralisering: Kalkstein (kalsiumkarbonat, CaCO3) reagerer på SO2 og vann og danner kalsiumsulfitt (CaSO3) og karbondioksid. Kalksteinen løser opp i det sikre miljøet, og skaper rikelig med hydroksidioner som buffer oppslemmingens pH på optimale nivåer (5,0–5,5).
Trinn 2 – Oksidasjon til gips: Injisert oksidasjonsluft omdanner kalsiumsulfitt (CaSO3) til kalsiumsulfat (CaSO4). Dette oksidasjonstrinnet er termodynamisk gunstig og fullføres vanligvis innen 2–8 minutter, avhengig av luftstrømningshastigheten og slurryens oppholdstid. Oksidasjon er kritisk fordi gips viser overlegne krystalliseringsegenskaper sammenlignet med sulfitt, noe som reduserer kalkdannelse på indre overflater og muliggjør enklere mekanisk avvanning.
Trinn 3 – Krystallvekst og separasjon: Over timer med opphold i absorber- og klaringstankene vokser og legger kalsiumsulfatdihydrat (gips) krystaller. Den klarede væsken resirkuleres tilbake til toppen av absorberen, mens gipsslurryen transporteres til et vakuumfilter eller sentrifuge for avvanning og stabling.
Trinn-for-trinn prosess inne i absorbertårnet
Den fysiske og kjemiske transformasjonen skjer kontinuerlig i absorbatortårnet:
Røykgassinntak: Varm røykgass (typisk 120–150°C fra kjelen eller industriovnen) kommer inn i bunnen av absorbertårnet med kontrollert hastighet, vanligvis 3–4 m/s, for å unngå stort trykkfall samtidig som det sikrer en grundig blanding.
Spraysone: Kalksteinsslurry sprøytes fra flere dyser plassert på toppen og midt i høyden av tårnet. Oppslemmingen bryter inn i fine dråper, og skaper et enormt kontaktområde mellom gass og væske.
Reaksjonssone: SO2 diffunderer inn i væskefilmen som omgir hver dråpe og reagerer med oppløst kalkstein. Dråper faller under tyngdekraften mens stigende røykgass fører dem oppover, og skaper en motstrømskaskade som forlenger oppholdstiden og driver diffusjonskinetikk.
Oksidasjonssone: Luft injiseres i bunnen gjennom spredere, som bobler oppover gjennom absorberen. Oksygen oksiderer sulfitt til sulfat i bulkvæsken og i de fallende dråpene, og omdanner produktet til mer stabil gips.
Innsamlingssone: Mettet væske samler seg i sumpen ved tårnfoten. Faste stoffer setter seg, slik at klaret væske kan pumpes tilbake til toppen av tårnet for resirkulering, mens faste stoffer drenerer mot gipsavvanningskretsen.
Gassutgang: Behandlet røykgass (med SO2 redusert med 95–99 %) stiger til tåkeeliminatoren på toppen, hvor medførte vanndråper fjernes ved avdugingspakning eller chevrontåkeeliminatorer. Den rensede gassen lufter deretter ut i atmosfæren eller kommer inn i nedstrøms forurensningskontrollutstyr.
Hele syklusen – fra SO2-fangst til oksidasjon til gipsgjenvinning – krever vanligvis 8–12 minutters oppholdstid for slurry, avhengig av kalksteinspartikkelstørrelse, pH-kontrollstrategi og målfjerningseffektivitet. Kalkstein med mindre partikler (80–90 % som passerer 325 mesh) akselererer reaksjonshastigheter og lar operatører oppnå høyere effektivitet ved lavere slurrystrømningshastighet.
Hvorfor velge våt FGD-teknologi for anlegget ditt?
Beslutningen om å investere i våte FGD-systemer reflekterer både regulatorisk nødvendighet og driftsøkonomi. Fasiliteter som håndterer drivstoff med høyt såvelinnhold eller betjener markert med strenge luftkvalitetsstandarder, finner at våte systemer gir overlegen avkastning når alle faktorer vurderer helhetlig.
Bransjer som er avhengige av våtskrubbere
Wet FGD-teknologi er grunnleggende på tverr av flere industrisektorer:
Kullkraftproduksjon: Den største applikasjonen globalt. Moderne verktøykjeler som brenner bituminøst eller sub-bituminøst kull som inneholder 1–3 % svovel, er avhengig av våt FGD for å overholde SO2-utslippsgrensene, som i mange regioner er pålagt under 50–100 mg/Nm³.
Oljeraffinering: Avsvovlingsenheter for fyringsolje og kokerkjeler genererer SO2-rik eksos som krever høyeffektiv skrubbing. Raffinerier integrerer ofte våt FGD med selektiv katalytisk reduksjon (SCR) for kombinert SO2- og NOx-kontroll.
Kjemisk og petrokjemisk produksjon: Anlegg som produserer svovelsyre, svovelbaserte polymerer eller behandler råoljestrømmer med høyt svovelinnhold, driver våtskrubbere for å fange opp SO2-utslipp fra termiske oksidasjonsmidler, kalsineringsenheter og stekeovner.
Masse- og papirfabrikker: Gjenvinningskjeler som brenner svartlut gir betydelige SO2-utslipp. Kraftmassefabrikker bruker i økende grad våte FGD-systemer for å oppnå regionale luftkvalitetsstandarder og redusere SO2-relatert luftforurensning i boligområder.
Metallbehandling: Smelteoperasjoner som ekstraherer kobber, nikkel, vask og andre ikke-jernholdige metaller fra sulfidmalm genererer SO2-ladede avgasser som krever 99 % fjerningseffektivitet. Wet FGD er industristandarden for disse applikasjonene.
Avfall-til-energi og biomasseforbrenning: Kommunale avfallsforbrenningsanlegg og biomassekraftverk produserer heterogene røykgassammensetninger. Wet FGD gir robust, tilpasningsdyktig SO2-kontroll på tverr av varierende drivstoffkvalitet.
Nøkkelytelsesfaktorer: Effektivitet, pH og L/G-forhold
Å oppnå konsekvent, høyytelses SO2-fjerning avhenger av å kontrollere flere gjensidig avhengige parametere. Å forstå disse faktorene gjør det mulig for operatører og ingeniører å optimalisere systemdesign og drift:
Effektivitet for fjerning av SO2 (mål: 95–99%): Effektiviteten er primært drevet av to mekanismer: (1) mengden kalksteinsslurry som sirkulerer i forhold til røykgassvolum, uttrykt som væske-til-gass-forholdet (L/G), og (2) oppholdstid for gass i absorberen. Moderne systemer oppnår rutinemessig 95 % fjerning ved L/G-forhold på 5–8 L/m³, og 98–99 % effektivitet ved forhold på 10–15 L/m³. Reduserende avkastning gjelder – å skyve utover 15 L/m³ gir minimal effektivitetsgevinster samtidig som pumpekraften, kostnadene for oppslemning og vannforbruket øker dramatisk.
pH-kontroll (optimal: 5,0–5,5): Oppslemmingens pH påvirker direkte kalksteinens oppløsningshastighet og SO2-absorpsjonskinetikk. Ved pH under 4,5 løses kalkstein lett opp, men SO2-absorpsjonen avtar på grunn av omvendte reaksjoner og redusert drivkraft for gassfasediffusjon. Over pH 6,0 avtar kalksteinsløseligheten, mens SO2-absorpsjonen akselererer – men risikoen for avleiring og gipsutfelling på tårnets indre øker eksponentielt. Operatører arbeider pH ved å nøye dosere kalksteinsslurrytilsetningshastigheter og oksidasjonsluftstrøm. Automatisert pH-kontroll via sanntidsprober har blitt standard praksis i moderne installasjoner.
L/G-forhold (volumforhold mellom væske og gass): Denne dimensjonsløse parameteren – vanligvis rapportert som liter sirkulert slurry per kubikkmeter røykgass – er kanskje den mest kritiske kontrollvariabelen. Høyere L/G-forhold øker slurrykontaktområdet og oppholdstiden, øker effektiviteten, men øker strømforbruket, reagensforbruket og vanntap til fordampning. Det optimale L/G-forholdet balanserer regulatoriske overholdelsesmål med driftskostnadsminimering. Regionale luftkvalitetsstandarder, svovelinnhold i drivstoffet og kjelens belastningsdiktere fundamentalt L/G-settpunktet.
Gasshastighet (typisk: 3–4,5 m/s): Den vertikale hastigheten til røykgassen gjennom absorberbeholderen påvirker dråpesuspensjon, oppholdstid og trykkfall. Høyere hastigheter reduserer fartøyets tverrsnitt og kapitalkostnader, men øker pumpebelastning og erosjonsrisiko. Lavere hastigheter øker oppholdstid og effektivitet, men krever større fart. De fleste operatører teknisker 3,5–,0 m/s som den sweet spot.
Oksidasjonslufthastighet (typisk: 60–90 % teoretisk oksygen): Overskudd av oksygen i den injiserte luften driver sulfitt-til-sulfat-omdannelsen, men overdreven lufting øker skumdannelse og væskeoverføring. Luftsprederdesign og nedsenkingsdybde påvirker blandings- og oksidasjonskinetikk kritisk. Underdimensjonerte luftsystemer resulterer i ufullstendig oksidasjon, sulfittutfelling og blanding av avvanningsutstyr.
Våt FGD System Prosessflytdiagram
Faktorer å vurdere når du velger en leverandør av våtskrubber
Anskaffelsesbeslutninger for våte FGD-systemer krever nøye evaluering av flere tekniske, kommersielle og operasjonelle kriterier. Følgende faktorer vil ha betydelig innvirkning på systemytelse, lang levetid, oppnåelse av regeloverholdelse og totale eierkostnader.
Materialvalg og korrosjonsbestandighet
Det indre miljøet til en våt FGD-absorber er iboende etsende: pH varierer fra 3,5 til 6,0, temperaturer når 60–70 °C, og oppløst SO2 og svovelsyrling akselererer metalloksidasjon. Materialvalg er ikke en ettertanke, men en grunnleggende designbeslutning:
Forsterket betong med gummifôr: Det dominerende materialvalget for absorbere i stor bruksskala. Betong gir strukturell styrke og termisk masse; en 10–20 mm tykk gummi (neopren eller EPDM) for beskytter betongen mot kjemisk angrep. Riktig overflatebehandling og herding av gummifôr forlenger levetiden til 20–30 år med minimalt vedlikehold.
Rustfritt stål (austenittiske karakterer): Foretrukket for mindre systemer, sprøytetårn og avfuktingsseksjoner på grunn av overlegen korrosjonsbestandighet og renere designestetikk. 316L rustfritt stål motstår gropdannelse i sure kloridholdige slam. Avveininger inkluderer høyere kapitalkostnader (2–3x betong) og potensial for sprekkkorrosjon hvis designtoleransene er løse.
Termoplastiske materialer: Fiberforsterket plast (FRP) og polyesterbaserte kompositter dukker opp i applikasjoner og ettermonteringsmarkeder på grunn av utmerket kjemisk motstand og null korrosjonsrisiko. Langsiktige holdbarhetsdata forblir begrenset; termisk sykling og UV-eksponering i utendørs installasjoner utgjør ukjente risikoer.
Spraydysematerialer: Spraydyser opplever de høyeste slitasjehastighetene. Keramiske eller herdede stålspisser med wolframkarbidoverlegg motstår slitasje fra suspenderte kalksteinspartikler. Rutinemessig dyseinspeksjon og utskifting hvert 2.–5. år er standard brukspraksis.
Tilpasning og ettersalgsstøtte
Hvert industrianlegg har unike røykgassegenskaper, plassbegrensninger og driftskrav. En pålitelig leverandør vil tilby genuin tilpasning i stedet for én størrelse som passer alle:
Nettstedsspesifikk ingeniørfag: Vurder om leverandøren utfører detaljert gasstrømanalyse – måling av SO2-konsentrasjon, NOx-nivåer, partikkelbelastning, fuktighetsinnhold og temperaturprofil. Disse dataene føres inn i beregningsbasert fluiddynamikk (CFD)-modellering for å forutsi slurrydistribusjon, gassoppholdstid og effektivitet under dine spesifikke driftsforhold. Leverandører som tilbyr testing i laboratorieskala eller pilotanleggsdata for din drivstofftype og gasssammensetning demonstrerer ingeniørmessig styrke.
Modulær skalerbarhet: For anlegg med vekstpotensial eller faseutvidelsesplaner, tillater systemer designet med modulære absorberende seksjoner eller parallelltogsarkitektur inkrementell kapasitetssøkning uten komplett systemutskifting. Bekreft om innvendige deler (fordelere, tåkeliminatorer) kan ettermonteres eller oppgraderes i det eksisterende fartøyet.
Integrasjon med eksisterende infrastruktur: Våte FGD-systemer har grensesnitt med kjeleeksosrør, ID-vifter, utskillere og nedstrøms stabler. Leverandører bør gi detaljerte kanal- og fundamentdesign, sertifiseringer for seismiske belastninger hvis det er aktuelt, og koordinering med utstyrsleverandørene dine. Skjulte kostnader dukker ofte opp fra modifikasjoner av kanalnett og støtter.
Opplæring og kunnskapsoverføring: Drift og vedlikehold av våte FGD-systemer krever operatørkompetanse innen pH-håndtering, slurry-reologi, oksidasjonsluftkontroll og gipsavvanning. Velg leverandører som tilbyr omfattende opplæring på stedet, O&M-manualer, tilgjengelighet av reservedeler og nødtelefoner. Mulighet for fjerndiagnostikk og prediktive vedlikeholdsavtaler skiller i økende grad premiumleverandører fra råvareleverandører.
Reagenskilde og logistikk: Kalksteins tilgjengelighet, priser og transportlogistikk påvirker driftskostnadene kritisk. Leverandører bør dokumentere nærliggende kalksteinskilder, volumrabatter, leveringsplaner og reserveforsyningsordninger. Bekreft på samme måte gipshåndteringsinfrastruktur – avvanningsutstyrskapasitet, lagringsfasiliteter og nedstrøms markedsforbindelser (murplater, sement, landbruk) som muliggjør kostnadsdekning.
Økosystem for reservedeler: Identifiser kritiske slitasjedeler (dyser, pakninger, pumpehjul, tåkelimineringspatroner) og bekreft tilgjengelighet, ledetider og priser gjennom leverandørens nettverk. Langsiktig tilgjengelighet av reservedeler i 20–30 års levetid krever leverandører med etablerte distribusjonskanaler og lagerpolicyer.
Operational Excellence: Overvåkings- og kontrollsystemer
Moderne våte FGD-systemer er sofistikerte instrumenter som krever kontinuerlig overvåking og dynamiske parameterjusteringer for å forbedre målfjerningseffektiviteten og samtidig minimale driftskostnadene. Avanserte kontrollsystemer forvandler våtskrubbere fra passive samsvarsverktøy for aktivt optimaliserte eiendeler.
Sanntidsovervåkingsteknologi
Tilbakemeldingssløyfer i sanntid muliggjør rask respons på endringer i drivstoffkvalitet, kjelebelastning eller atmosfæriske forhold:
Kontinuerlig SO2-analysator: Infrarøde eller elektrokjemiske SO2-sensorer oppstrøms og nedstrøms for absorberen kvantifiserer fjerningseffektiviteten i sanntid. Målsettpunkter (vanligvis 50–100 mg/Nm³) justerer automatisk kalksteinsmatehastighet og L/G-forhold for å bruke samsvarsmarginer uten overdreven reagensforbruk.
pH-prober: Nedsenkede pH-elektroder i absorberkummen og klaringsapparatet gir øyeblikkelig tilbakemelding om surhetsgraden av slurryen. Automatiserte kalkmelktilsetningssystemer benytter pH innenfor ±0,2 enheter av innstilling, og forhindrer både skalering (høy pH) og utnyttelseslig kalksteinoppløsning (lav pH).
Trykkfallsovervåking: Differensialtrykkceller over absorberen, demisteren og utløpskanalen tilstopping, kalkdannelse eller metning av tåkeliminatoren. Systemer for tidlig varsling utløser rengjøringssykluser eller vedlikeholdssvarsler før ytelsesforringelse akselererer.
Oksidasjon Air Control: Oksygeninnholdssensorer og luftmengdemålere sikrer optimal oksygentilgjengelighet for sulfittoksidasjon. Oksydasjonsluftkontroll med lukket sløyfe forhindrer ufullstendig konvertering (krever dyre nedstrøms væskefase-oksidasjonskjemikalier) og skumdannelse (som øker overføringen).
Resirkulasjonspumpeovervåking: Vibrasjonssensorer, lagertemperaturprober og strømforbrukssporing oppdager tidlig impellerslitasje, lagerdegradering eller kavitasjon. Forutsigende vedlikeholdsvarsler muliggjør proaktiv komponentutskifting før katastrofal feil.
Last-følgende evner
Industrianlegg opererer sjelden med konstant kjelebelastning. Våte FGD-systemer må imøtekomme turndown-forhold på 400 %, og tilsvar og effektivitet på denne driftskonvolutten. Viktige designfunksjoner som muliggjør lastfølging inkluderer:
Variable Frequency Drives (VFD): VFD-utstyrt resirkulasjonspumpe og oksidasjonsluftviftemotorer skalerer strømningshastigheter proporsjonalt med kjelebelastningen, noe som reduserer strømforbruket og reagensbruken under drift med lav belastning. VFD-er oppnår enkelt 20–30 % energibesparelser sammenlignet med motorer med rask hastighet med gasskontroll.
Flertrinns sprøytedyser: Systemer med uavhengig kontrollerte sprøytehoder i flere tårnhøyder tillater effektiv fordeling over dellastforhold. Lavere belastninger aktiverer færre dyser, og optimal suspensjon av gassoppholdstid uten overdreven tåkeoverføring.
Bypass og blø strømmer: Bypass-ledninger for slurry og klaringskonfigurasjoner tillater granulær kontroll av oppholdstid og pH uten å slå av hele systemet under nedturen. Strategisk luftstrøm forhindrer for rask pH-økning under lavbelastningsperioder når gassvolumet og SO2-belastningen synker samtidig.
Overholdelse av skrifter og miljøytelse
SO2-utslippsgrensene varierer globalt, men trender universelt mot styrke. Våte FGD-systemer er den primære teknologien som muliggjør samsvar med moderne standarder, som i utviklede regioner krever utløps-SO2-konsentrasjoner på 50–100 mg/Nm³ eller absolutte SO2-massebelastningsreduksjoner på 85–99 % avhengig av drivstofftype og anleggsklasse.
Global SO2-standardoversikt
Regionale reguleringsrammer driver teknologivalg og driftsstrategi:
Europeisk union: Direktivet om store forbrenningsanlegg (LCPD) og direktivet om industrielle utslipp (IED) krever 97–99 % SO2-reduksjonseffektivitet for kull- og oljefyrte enheter. Månedlige gjennomsnittlige utløpskonsentrasjoner må ikke overstige 50 mg/Nm³ for de fleste verktøy. Disse strenge grensene krever høyeffektive våte FGD-systemer med avansert oksidasjonskontroll.
USA: Clean Air Act-forskrifter begrenser SO2-utslipp via National Ambient Air Quality Standards (NAAQS). De fleste regulatoriske regimer betyr utløpsgrenser på 50–90 mg/Nm³ eller 90 % fjerningseffektivitet. Stater med ikke-oppnåelsesområder kan innføre strengere restriksjoner på kraftverk og raffinerier.
Kina og India: Rask industrialisering og økende bevissthet om luftkvalitet har ført til at det ble tatt i bruk våt FGD på ny kulfyrt kapasitet. Obligatorisk SO2-fjerning overstiger 90 % for store enheter; mange nye installasjoner tar sikte på 95 % effektivitet for å fremtidssikre mot forventet tilstramming.
Japan og Sør-Korea: Disse landene er pionernasjoner innen våt FGD-teknologiutvikling, og håndhever 80–90 % fjerningseffektivitet med lave utløpskonsentrasjoner (30–50 mg/Nm³). Teknologimodenhet og operatørkompetanse er eksepsjonelt høy i disse markedene.
Beyond SO2: Co-Benefits and Multi-Pollutant Control
Moderne våte FGD-systemer kontrollerer samtidig flere luftforurensninger, og gir romfordeler for miljøoverholdelse:
Fjerning av partikler: Kalksteinsslurry fungerer som et naturlig skrubbemedium for flyveaske, og fjerner 40–70 % av innløpspartikler uten dedikerte elektrostatiske utskillere eller posehus. Denne samfjerningen reduserer nedstrøms utstyrsbyrde og avhendingskostnader.
Syretåke og HCl-fangst: Alkalisk slurry nøytraliserer saltsyredamper (HCl) og svovelsyretåke (H2SO4) dannet fra SO2-oksidasjon eller som finnes i drivstoffklor. Integrerte våte FGD-systemer fanger opp disse sure gassene, og hindrer dem i å nå atmosfæren.
Påvirkning av kvikksølvart: Mens våt FGD ikke direkte fjerner elementært kvikksølv (Hg⁰), fremmer det oksiderende miljøet og kalksteinsslurry oksidasjon av Hg⁰ til toverdig kvikksølv (Hg²⁺), som deretter fanges opp av nedstrøms baghouses eller ESP-enheter. Denne indirekte veien forbedrer den generelle effektiviteten til kvikksølvkontroll.
Synergi med selektiv katalytisk reduksjon (SCR): Kraftverk og raffinerier distribuerer i økende grad integrerte SO2-NOx-kontrolltog som kombinerer våt FGD med SCR-enheter. Den lave utløpstemperaturen fra FGD-absorberen (mettet, ~60°C) krever oppvarming SCR-katalysator for å før aktiviteten. Strategisk varmeintegrasjon mellom kjelen og FGD/SCR-systemer optimerer energieffektiviteten og reduserer driftskostnadene.
Ofte stilte spørsmål om våte FGD-skrubbere
Q1: Hva er SO2-fjerningseffektiviteten til en våtskrubber?
Kalkstein-gips våt FGD-systemer oppnår rutinemessig 95–99 % SO2-fjerningseffektivitet under optimaliserte driftsforhold. Den eksakte effektiviteten avhenger av flere faktorer: (1) L/G-forhold (høyere forhold øker effektiviteten, men øker kostnadene), (2) slurry-pH (optimalt område 5,0–5,5), (3) kalksteinspartikkelstørrelse (finere pløsningsartikler oppere), (4) gassoppholdstid i absorberen (typisk lufttilførsel) 8–12 minutter. De fleste moderne systemer er designet for 95–97 % effektivitet som et kompromiss mellom regeloverholdelse og driftsøkonomi. Å oppnå 98–99 % effektivitet krever høyere L/G-forhold (12–15 L/m³) og tettere prosesskontroll, men implementeres rutinemessig i regioner med strenge luftkvalitetsstandarder.
Q2: Hvor mye vann bruker et vått FGD-system?
Vannforbruket i kalkstein-gips våt FGD-systemer er betydelig og representerer en stor driftskostnad i vannknappe regioner. Typisk forbruk forbruk fra 500 til 1500 m³/tid for en 500 MW kulfyrt kraftenhet, avhengig av røykgassvolum, slurryresirkuleringshastighet og fordampningstap. Av denne summen er omtrent 30–40 % forbruk (tapt til fordampning og gipskrystallvann), mens 60–70 % resirkuleres i slurrykretsen. Alternative teknologier eksisterer for vannbegrensede anlegg: tørre FGD-systemer bare fordampende vann (~5 % av forbruket av vått system), men ved avveining av redusert effektivitet og tap av verdifullt gipsbiprodukt. Noen anlegg bruker vanngjenvinningssløyfer, kjøletårn og kondensgjenvinning for å redusere nettoforbruket.
Q3: Hva er forskjellen mellom et spraytårn og en pakket sengskrubber?
Både spraytårn og pakkeskrubbere er klassifisert som "våte" FGD-teknologier, men de skiller seg betydelig ut i intern design og driftsegenskaper. Spraytårn (også kalt "sprayabsorbere" eller "motstrømsspraykontaktorer") fordeler kalksteinslurry gjennom dyser på toppen av fartøyet, og skaper en fallende spray som kommer i kontakt med økende røykgass. Denne utformingen er enkel, robust, tolerant for suspendert stoff og lett å skalere. Scrubbere med pakkede senger inneholder strukturerte eller tilfeldige pakkemedier (keramiske saler, plastringer, strukturerte ark) som øker grenseflatekontaktområdet mellom gass og væske. Pakkede senger oppnår høyere fjerningseffektivitet ved lavere L/G-forhold (6–8 L/m³ mot 10–15 for sprøytetårn), men er mer utsatt for avleiring, tilstopping og krever finere kalksteinspartikler. For kullkraftverk og industriovner med høy askebelastning og variabel gasssammensetning dominerer sprøytetårn på grunn av trygghet og vedlikeholdsevne. Pakkede senger foretrekkes i mindre, mer kontrollerte applikasjoner (raffinerier, kjemiske anlegg) der mategasssammensetningen er konsistent og styrke effektivitetsmål krever kompakt design.
Q4: Hva er kalkstein (CaCO3) og hvorfor brukes det som primærreagens?
Kalkstein er et naturlig forekommende mineral (kalsiumkarbonat, CaCO3) som består av eldgammelt skjell- og skjelettavfall. Det er rikelig globalt, billig ($8–15 per tonn levert), og lett tilgjengelig fra steinbrudd nær de fleste industrianlegg. Kalksteins primære fordel er dens kjemiske reaktivitet med sur SO2; når den males til fine partikler (100–300 mikrometer) og suspenderes i vann, løses den raskt opp i det sikre miljøet i absorbersumpen, og frigjør hydroksidioner som absorberer SO2 og bufferslurry pH. Kalk (CaO eller hydrert kalk Ca(OH)2) er et alternativt reagens som tilbyr raskere kinetikk og høyere konsentrasjon, noe som muliggjør lavere L/G-forhold og mindre kar. Men kalkens høyere kostnad ($30–50 per tonn), kaustisk natur og håndteringsfarer gjør kalkstein til standardvalget for de fleste bruksområder. Hybridsystemer som bruker kalkstein som primærreagens med kalktilsetning for pH-korreksjon under oppstart eller forstyrrende forhold tilbyr operasjonsfleksibilitet til minimale ekstra kostnader.
Q5: Hvor lenge varer et vått FGD-system, og hva er typiske vedlikeholdsintervaller?
Godt utformet og riktig vedlikeholdte våte FGD-systemer har en levetid på 20–30 år, sammenlignet med vertskjelen eller industriovnen. Kritiske komponenter har kortere levetid: gummiforing i betongbeholdere (15–25 år), spraydyser (2–5 år), resirkulasjonspumpetetninger og impellere (5–8 år), oksidasjonsluftspredere (8–10 år). Tåkelimineringspatroner krever vanligvis utskifting hvert 2.–4. år, avhengig av støvbelastning. Planlagte vedlikeholdsintervaller omfatter kvartalsvise inspeksjoner av sprøytedyser og fordelerrør, halvårlig kalibrering av pH-sonde, årlig vurdering av gummibeleggets tilstand og toårig hydrostatisk testing av trykkbeholdere. Forutsigende vedlikeholdsprogrammer som bruker vibrasjonsanalyse, termografi og sanntids ytelsesovervåking reduserer i økende grad uplanlagt nedetid og forlenger komponentens levetid. Riktig kjemisk balanse, dosering av korrosjonsinhibitorer og biocidbehandling (der det er aktuelt) er avgjørende for å maksimere systemets levetid.
Q6: Kan FGD-scrubbere håndtere variasjoner i såvelinnhold i drivstoff?
Ja, kalkstein-gips våt FGD-systemer er iboende robuste for drivstoff svovelvariasjoner, som representerer en av deres viktigste fordeler. Systemet justerer kalksteinsmatehastighet og L/G-forhold for å imøtekomme høyere eller lavere SO2-belastning uten å bytte kjemi eller driftsmodus. Hvis brennstoffsvovel øker fra 1,5 % til 3,0 vektprosent, dobles SO2-konsentrasjonen i røykgassen omtrent. Operatører reagerer ved å øke sirkulasjonshastigheten for kalksteinsslam eller øke kalksteinkonsentrasjonen i slurryen, og mål-pH og utløp-SO2-konsentrasjon. Omvendt, når drivstoff med lavere svovel brennes, reduseres kalksteintilførselen proporsjonalt. Denne tilpasningsevnen er avgjørende for anlegg som blander flere drivstoffkilder, håndterer brenselkvalitetsvariasjoner og importerer kull eller tilpasser seg sesongavhengig drivstofftilgjengelighet. Tørre FGD-systemer mangler denne fleksibiliteten og krever endringer i reagenskjemi brenner for å velge tilsvarende skifte eller tilsvarende når brennstoffsvo er betydelig.
Q7: Hva skjer med gipsbiproduktet, og er det virkelig verdifullt?
Gips produsert i kalkstein-gipsvåt FGD-systemer er kjemiske og fysiske identiske med utvunnet naturlig gips. Gips med høy renhet (95 % kalsiumsulfatdihydrat) er en førsteklasses råvare for produsenter av veggplater (gipsplater, gipsplater), og representerer omtrent 70–80 % av den totale etterspørselen etter gips globalt. Markedsprisene svinger mellom 5–15 USD per tonn avhengig av beliggenhet, renhet og logistikk, men i de fleste regioner oppveier salget av gips 10–30 % av driftskostnadene for våt FGD. Noen anlegg oppnår full kostnadsdekning gipssalg, spesielt de med samlokaliserte veggplateanlegg eller porter som muliggjør eksport. Gips med lavere renhet (85–95 % kalsiumsulfat) finner uttak i sementproduksjon, jordbehandling, stabilisering av veigrunnlag og andre applikasjoner med lavere verdi. En liten prosentandel av FGD-produsert gips dyrkes på land eller deponeres i tillatte anlegg der markert er fjernet eller transport uøkonomisk. Konverterbarheten av SO2-avfall til kommersielt produkt - i stedet for forbrenningsbiprodukt som krever avhending - er en unik miljømessig og økonomisk fordel med kalkstein-gipsteknologien.
Q8: Hva er de viktigste operasjonelle utfordringene i våt FGD-systemstyring?
Til tross for deres robusthet, presenterer våte FGD-systemer flere tilbakevendende operasjonelle utfordringer som krever dyktig ledelse: (1) Skalering og plugging: Hvis pH stiger over 5,5, vil kalsiumsulfat og kalsiumsulfitt utfelles på indre overflater, noe reduserer flyt og effektivitet. Sterk pH-kontroll og regelmessig mekanisk rengjøring forhindrer dette. (2) Korrosjonsangrep: Nedbrytning av gummibelegg eller betongavskalling oppstår hvis kjemisk balanse neglisjeres eller bypass oppstår. Rutinemessige inspeksjoner og korrosjonsinhibitorprogrammer reduserer risikoen. (3) Skumdannelse: Overdreven oksidasjonsluft eller tilsetningsstoffer som inneholder overflateaktive stoffer fremmer skum, noe som øker overføring og vanntap. Antiskumkjemi og optimalisert luftsprederdesign løser dette. (4) Gipsavvanningsutfordringer: Høyt fuktighetsinnhold i gipsprodukt øker avhendings- eller transportkostnadene. Vakuumfilteroptimalisering, sentrifugejustering og polymerdosering forbedrer kakens tørrhet. (5) Intermitterende reagensforsyning: Forstyrrelser ved innkjøp av kalkstein eller værnduserte transportforsinkelser kan tvinge frem midlertidig overholdelsesrisiko. Redundante leverandørforhold og bufferlagring på stedet reduserer dette. Erfarne operatører ser på disse utfordringene som håndterbare gjennom forebyggende vedlikehold, sanntidsovervåking og proaktiv feilsøking.
Konklusjon: Investering i bærekraftig industriell utslippskontroll
Avsvovlingsteknologi for røykgass står som velprøvde, SO2 det støttende grunnlaget for industriell-utslippskontroll på tvers av kraftproduksjon, raffinering, metallbehandling og kjemisk produksjon. Ved å oppnå9–99 % SO2-fjerningseffektivitet, konvertere avfall til salg av gipsbiprodukt, og kompatibilitet med eksisterende kjerneinfrastruktur, representerer kalksteingips våtisert krubbere en optimal balanse mellom miljøytelse, driftsøkonomi og teknisk modenhet.
Beslutningen om å implementere eller oppgradere våt FGD-kapasitet krever en helhetlig evaluering av drivstoffkvalitet, regulatoriske forpliktelser, anleggets fotavtrykk, vanntilgjengelighet og langsiktige driftskostnadsmål. Ingen enkelt "universell" systemdesign eksisterer; stedetspesifikk konstruksjon, materialvalg og tilpasning av kontrollstrategi sikrer optimal ytelse for din unike industrielle kontekst.
Enten du driver et kraftverk, petroleumsraffineri, metallsmelteverk eller spesialkjemikalier, er det avgjørende å engasjere kvalifiserte leverandører med dokumenterte resultater, omfattende teknisk støtte og gjennomsiktig ytelsesgaranti. Krev detaljerte ingeniørstudier, ytelsesdata i pilotskala for din spesifikke gasstrøm, transparente reagensplaner og opplæringsforpliktelser før du fullfører anskaffelsesbeslutninger.
Trenger en tilpasset våt scrubber løsning for ditt anleggs unike røykgasssammensetning og utslippsmål? Engasjer en leverandør som er i stand til omfattende gasstrømanalyse, CFD-modellering, pilottesting på stedet og langsiktige ytelsesgarantier. Oppgi detaljerte spesifikasjoner for drivstofftype, SO2-konsentrasjon, gassstrømningshastighet, temperaturprofil og måleffektivitet for fjerning, og være om et forløpig ingeniørforslag og kostnadsestimat. De fleste kvalifiserte leverandører leverer gjennomførbarhetsvurderinger innen 2–4 uker, noe som muliggjør rask evaluering og informerte anskaffelsesbeslutninger.


 简体中文